

Mga Kulay ng Aluminum Anodizing: Mga Opsyon, Limitasyon, at Paano Tukoyin ang mga Ito nang Tama
Ang isang production manager ay nag-order ng 500 metro ng dark bronze anodized aluminum profile para sa isang shower enclosure line. Ang unang paghahatid ay tumutugma sa naaprubahang sample. Ang pangalawang paghahatid, mula sa parehong pagguhit at parehong nominal na detalye, ay dumating na mas magaan na may tagpi-tagpi na pagtakpan sa mga sulok. Iginiit ng supplier na ang parehong mga batch ay iisa ang pagtatapos. Sa mga teknikal na termino, parehong maaaring tama: ang kulay ng anodizing ay resulta ng isang prosesong electrochemical na nakikipag-ugnayan sa haluang metal, paghahanda sa ibabaw, kapal ng pelikula, temperatura ng paliguan at ang tina o electrolyte na ginamit upang magdagdag ng tono. Sa mga praktikal na termino, kailangang malaman ng mamimili kung aling mga kulay ang nauulit, na makakamit lamang sa loob ng isang banda ng pagpapaubaya, at kung alin ang hindi dapat ipangako sa isang linya ng produksyon. Ang artikulong ito ay nagtatakda ng mga hangganan upang ang susunod na utos ay hindi maging isang negosasyon.
Ano ang nagagawa ng anodizing sa aluminyo
Ang anodizing ay nagpapalaki ng isang kontroladong layer ng oxide sa ibabaw ng aluminyo sa pamamagitan ng pagpasa ng electric current sa pamamagitan ng acid electrolyte, kadalasang sulfuric acid. Ang nagreresultang layer ng aluminyo oksido ay matigas, lumalaban sa kaagnasan at, sa bagong nabuo nitong estado, buhaghag. Ang mga pores na ito ang susi sa kulay. Ang mga molekula ng dye o mga metal na asin ay maaaring ideposito sa loob ng mga ito, at ang isang pangwakas na hakbang sa pag-sealing ay magsasara ng mga pores upang mai-lock ang kulay at maibalik ang resistensya ng kaagnasan. Dahil ang oxide layer ay bahagi ng metal sa halip na isang coating sa ibabaw nito, ang anodized finishes ay hindi nababalat o natutunaw gaya ng ginagawa ng pintura, at ang dark anodized tones ay nananatiling stable sa ilalim ng UV exposure. Ang parehong mekanismo ay nagpapaliwanag kung bakit ang kontrol ng kulay ay hinihingi: anumang bagay na nagbabago sa istraktura ng butas, ang kapal ng pelikula o ang pagtugon ng haluang metal ay nagbabago sa huling lilim.
Aling mga aluminum anodizing na kulay ang aktwal na magagamit
Ang isang praktikal na palette ay umiiral, ngunit ito ay mas makitid kaysa sa isang tsart ng kulay ng pintura. Ang talahanayan sa ibaba ay nagbubuod kung ano ang maaaring maihatid ng isang tipikal na linya ng anodizing na may katanggap-tanggap na pagkakapare-pareho.
| Saklaw ng kulay | Pag-uulit ng produksyon | Mga karaniwang application |
|---|---|---|
| Itim, madilim na tanso, grapayt na kulay abo | Mataas | Mga profile ng arkitektura, heat sink, elevator trim, shower frame |
| Mid bronze, champagne, grey | Mabuti | Mga profile ng bintana at pinto, dingding ng kurtina, mga kasangkapan |
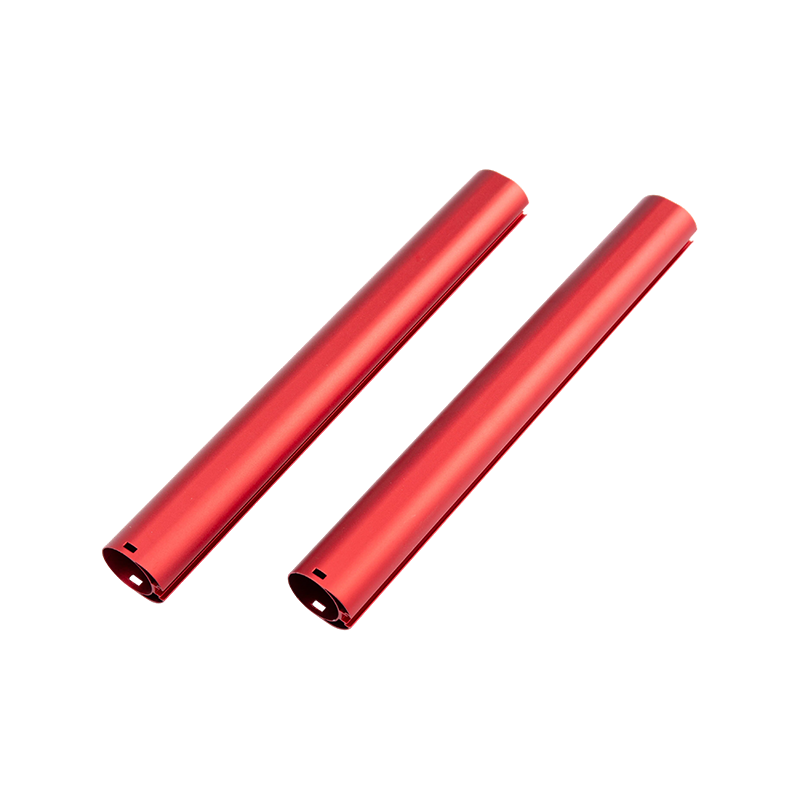
| Asul, pula, berde, ginto | Moderate, na may batch variation | Mga pandekorasyon na bahagi, mga produkto ng consumer, mga elemento ng tatak |
| Dilaw, lila, orange | Limitado | Mga short-run na pampalamuti na bahagi, sampling lang |
| Tunay na puti, mapusyaw na mga pastel | Hindi magagawa sa anodizing | Gumamit ng clear o silver anodizing, o powder coating sa halip |
Nangibabaw ang itim at maitim na bronze dahil ang dye o electrolyte loading ay sapat na mabigat upang itago ang maliliit na pagkakaiba-iba sa kapal ng pelikula. Ang champagne, grey at mid bronze ay kumikilos nang maayos dahil ang electrolytic coloring ay mas matatag kaysa sa organic na pagtitina. Ang asul, pula, berde at ginto ay makakamit para sa mas maliliit na bahagi at simpleng geometries, ngunit ang parehong kulay na ginawa mula sa ibang batch ng haluang metal ay maaaring magbago nang kapansin-pansin. Ang tunay na puti ay hindi maaaring gawin sa kahulugan ng isang pininturahan na puting ibabaw; ang pinakamalapit na opsyon ay isang malinaw o pilak na anodized finish na nagbibigay-daan sa natural na tono ng metal na lumabas. Para sa mga light pastel na kulay, ang powder coating ay karaniwang ang mas matapat na detalye.
Paano nagagawa ang kulay na anodized na aluminyo
Pangkulay ng organikong tina
Pagkatapos ng anodizing, ang porous na bahagi ay inilubog sa isang dye bath at ang dye ay tumagos sa mga pores. Ang pamamaraang ito ay gumagawa ng asul, pula, berde, ginto at itim. Ito ay cost-effective at nagbibigay ng maliliwanag na kulay, ngunit ang mga organikong tina ay nag-iiba sa temperatura, konsentrasyon ng tina at kimika ng sealing. Ang mga bahaging tinina sa ganitong paraan ay dapat protektahan mula sa matagal na pagkakalantad sa labas maliban kung may tinukoy na UV-stable na tina.
Pangkulay ng electrolytic
Ang bahagi ay anodized, pagkatapos ay ilagay sa isang pangalawang electrolyte na naglalaman ng lata, nikel o cobalt salts. Ang isang alternating current ay nagdedeposito ng mga metal na particle sa base ng mga pores, na gumagawa ng bronze, dark bronze, black, champagne at grey. Ito ang karaniwang paraan para sa mga profile sa arkitektura at panlabas dahil ang kulay ay naka-lock sa istraktura ng oxide at nagpapakita ng mahusay na katatagan ng UV. Ang hanay ay limitado sa madilim at katamtamang tono, ngunit ang repeatability ay ang pinakamahusay sa tatlong pamamaraan.
Integral na pangkulay
Nabubuo ang kulay sa panahon ng anodizing mismo sa pamamagitan ng pagdaragdag ng mga organic na acid sa paliguan at pag-asa sa komposisyon ng haluang metal. Lumilikha ito ng bronze at gray na mga tono nang walang hiwalay na hakbang sa pangkulay, ngunit sensitibo ito sa chemistry ng haluang metal at bihirang ginagamit para sa mga profile ng extrusion ngayon dahil sa mga kahirapan sa gastos at kontrol.
Bakit ang parehong detalye ay maaaring maghatid ng iba't ibang kulay
Komposisyon ng haluang metal
Ang grado ng aluminyo ay nagbabago kung paano lumalaki ang layer ng oxide at kung paano ito tumatanggap ng kulay. Alloys 6063 at 6060, ang karaniwang mga marka para sa architectural extrusion, pantay-pantay na nag-anodize at ang pinakaligtas na base para sa pare-parehong kulay. Ang AA 6061 ay naglalaman ng mas maraming magnesium at silicon at maaaring makagawa ng ibang liwanag at bahagyang naiibang tono. Kung pinaghalo ng isang assembly ang 6060 at 6061 na profile, hindi maiiwasan ang ilang pagkakaiba-iba ng kulay. Ang ugnayan sa pagitan ng pagpili ng haluang metal at pag-uugali sa pagtatapos ay sakop nang mas malalim sa ang aming gabay sa proseso ng pag-extrusion ng aluminyo .
Surface finish bago mag-anodize
Tinutukoy ng pre-anodizing mechanical finish kung paano sumasalamin ang liwanag sa base metal. Ang isang die-extruded na profile na may pinong mga linya ng die ay nagbibigay ng direksyon na hitsura ng satin; ang isang brushed finish ay nagbibigay ng isang pare-parehong matte na tono; ang isang makintab na tapusin ay lumilitaw na mas maliwanag at mas metal. Dalawang bahagi na may magkaparehong mga parameter ng anodizing ngunit hindi magkatugma ang iba't ibang base finish.
Kapal ng pelikula at mga kondisyon ng proseso
Ang mas madidilim na kulay ay nangangailangan ng mas makapal na oxide film o mas mataas na dye loading. Kung ang anodizer ay nagpapatakbo ng 18 microns sa isang bahagi na na-sample sa 12 microns, ang kulay ay magiging mas madilim at ang pag-uugali ng sealing ay iba. Ang temperatura ng paliguan, konsentrasyon ng acid, kasalukuyang density, konsentrasyon ng dye, oras ng tirahan at oras ng sealing lahat ay nagbabago ng resulta. Itinatala ng responsableng supplier ang mga parameter na ito para sa bawat batch at sumusubok ng sample bago ilabas ang order.
Paano binago ng geometry ng bahagi ang panghuling kulay
Ang matatalim na gilid at sulok ay malamang na lumilitaw na mas magaan dahil ang kasalukuyang density ay tumutuon doon at ang oxide film ay lumalaki nang iba. Ang malalalim na cavity, slots at butas ay mahirap makulayan nang pantay-pantay dahil ang dye bath ay hindi malayang gumagalaw sa loob ng mga ito, kaya ang mga recessed area ay kadalasang mukhang mas maputla. Ang mga mahahaba at makitid na profile ay maaari ring i-distort ang kasalukuyang distribusyon sa loob ng anodizing tank, na gumagawa ng nakikitang pagkakaiba sa pagitan ng gitna at dulo ng profile. Para sa bumibili, ang praktikal na aral ay suriin ang kulay sa isang full-length na sample ng produksyon sa halip na sa isang maikling kupon, at panatilihing pare-pareho ang cross-section hangga't maaari kapag ang tapusin ay mahalaga gaya ng hugis.
Ang hard anodizing ay may sariling mga limitasyon sa kulay
Ang hard anodizing ay lumalaki ng mas makapal na layer ng oxide, karaniwang 25 hanggang 75 microns, at pinipili para sa wear resistance kaysa sa hitsura. Ginagamit ito sa mga heat sink, guide rail, valve body at iba pang functional na bahagi. Ang siksik na layer ay hindi mahusay na sumisipsip ng tina, at ang natural na kulay nito ay mula sa dark grey hanggang olive o kayumanggi depende sa haluang metal. Itim ang tanging kulay na maaaring ilapat nang may makatotohanang pagkakapare-pareho; hindi pwede ang light at bright colors dahil madilim na ang coating base. Kung ang iyong bahagi ay nangangailangan ng abrasion resistance ng isang makapal na layer ng oxide, ang ligtas na pagpipilian ng kulay ay itim o isang natural na madilim na tono. Isang supplier na may nakalaang linya, gaya ng aming mahirap anodizing ng aluminyo haluang metal serbisyo, maaaring kumpirmahin ang inaasahang lilim na may pagsubok na sample bago magsimula ang produksyon.
 Aluminum Alloy Hard Anodizing Serbisyo Array Tingnan ang Produkto →
Paano tukuyin ang kulay ng anodizing para makapaghatid ang produksyon
Magsimula sa functional na kinakailangan sa halip na isang pangalan ng kulay. Ang isang shower enclosure na nakaharap sa paglilinis ng mga kemikal ay nangangailangan ng mahusay na selyadong, corrosion-resistant finish; ang isang heat sink ay nangangailangan ng isang pare-parehong pelikula na sumusuporta sa thermal performance; ang isang pampalamuti trim ay nangangailangan ng isang hitsura na maaaring ulitin ng supplier. Kapag malinaw na ang function, nagiging mas simple ang detalye.
- Tukuyin ang kulay na may napagkasunduang sanggunian. Gumamit ng pisikal na anodized sample o isang aprubadong color chip. Ang mga numero ng RAL ay isang panimulang punto, ngunit ang RAL ay isang sistema ng pintura at maraming RAL shade ay walang eksaktong anodized na katumbas.
- Sabihin ang haluang metal at ang mekanikal na pagtatapos. Isulat ang grado ng haluang metal, ang kondisyon ng profile, at kung ang ibabaw ay dapat na mamatay-tapos, brushed o pinakintab.
- Tukuyin ang uri at kapal ng anodizing. Para sa panloob na pandekorasyon na paggamit, ang Type II sa 8 hanggang 12 microns ay tipikal; para sa panlabas na paggamit, Uri II sa 15 hanggang 20 microns; para sa mga aplikasyon ng pagsusuot, Type III hard anodizing sa 25 hanggang 50 microns.
- Magtakda ng tolerance sa anyo ng isang visual na paghahambing sa isang aprubadong sample sa ilalim ng tinukoy na pag-iilaw. Ang isang numeric delta-E na target ay kapaki-pakinabang, ngunit dapat itong sumang-ayon sa anodizer at sukatin sa parehong haluang metal at tapusin.
- Humingi ng mga full-length na sample mula sa aktwal na linya ng produksyon, gamit ang parehong mga setting ng alloy, die at proseso na gagamitin para sa bulk order.
- Pumili ng supplier na kumokontrol sa buong proseso. Ang mga problema sa kulay ay mas madaling malutas kapag ang extrusion at anodizing ay nangyayari sa ilalim ng isang bubong; ganito ang ating anodized aluminum extrusion profile
 Anodized Aluminum Extrusion Profiles Mga Tagagawa, Pabrika Array Tingnan ang Produkto → ay ginawa, at kung bakit pare-pareho ang resulta ng kulay mula batch hanggang batch.
Kung saan ginagamit ang kulay na anodized na aluminyo
Ang mga may kulay na anodized na profile ay lilitaw sa mga lugar kung saan ang tapusin ay kailangang makaligtas sa parehong visual na inspeksyon at pisikal na paggamit. Ang mga shower enclosure ay isang karaniwang halimbawa dahil ang mga profile ay nakaharap sa kahalumigmigan, nalalabi sa sabon at paulit-ulit na pagpahid; a corrosion-resistant na kulay anodized shower enclosure profile pinagsasama ang pare-parehong tono sa ibabaw na mas madaling panatilihing malinis kaysa pintura. Ang mga heat sink ay umaasa sa anodized layer para sa electrical insulation at thermal emissivity. Gumagamit ang mga interior ng elevator ng dark bronze at black anodized trims dahil mas lumalaban ang mga ito sa fingerprints at scratches kaysa sa maliliwanag na coatings. Gumagamit ang mga profile ng kitchenware ng magaan at matte na tono na nakakapagparaya sa mataas na temperatura. Sa bawat kaso, ang kulay ay hindi lamang palamuti: ang anodized layer ay ang proteksyon, at ang kulay ay nabubuhay sa loob ng oxide kaysa sa ibabaw nito.
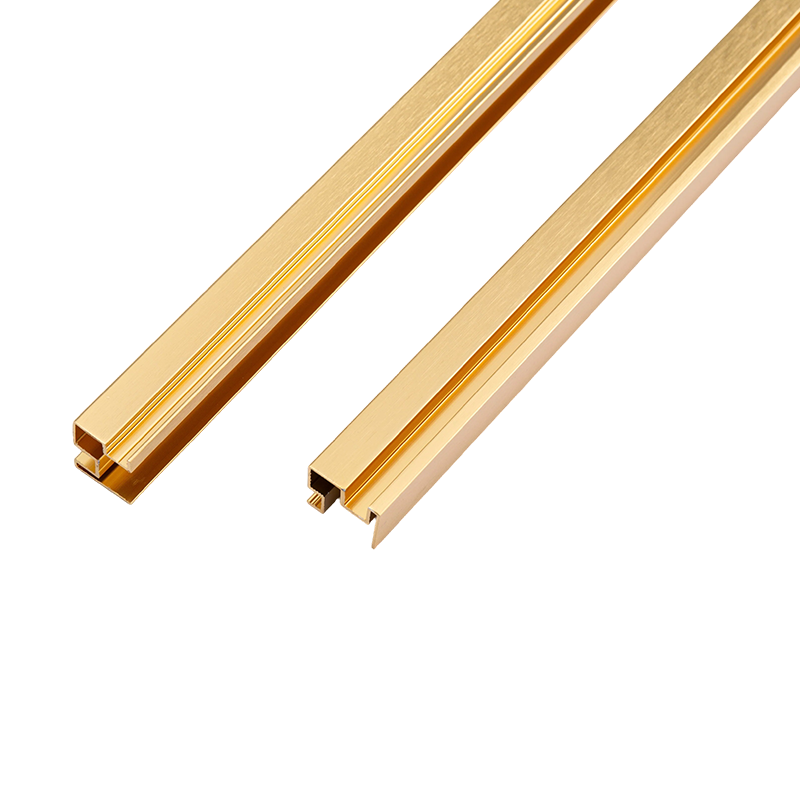 Corrosion-resistant colored anodized shower enclosure aluminum profiles Supplier Array Tingnan ang Produkto →
Ang praktikal na tuntunin para sa anumang aluminyo anodizing order ay upang tumugma sa kulay sa proseso ng kakayahan. Ang dark bronze, black, grey at champagne ay maaasahan sa mga batch. Maaaring gumawa ng maliliwanag na kulay, ngunit nagdadala sila ng mas mataas na panganib ng pagkakaiba-iba at mas mataas na halaga ng sample. Ang tunay na puti at pastel shade ay dapat na i-redirect sa powder coating. Gamit ang tamang sample ng sanggunian, ang tamang haluang metal, isang makatotohanang detalye ng kapal at a dalubhasang tagagawa ng profile ng aluminyo na nagpapatakbo ng buong proseso, maaari mong matanggap ang kulay na gusto mo at ang parehong kulay sa susunod na order. Iyan ang naghihiwalay sa isang naisasagawang detalye ng anodizing mula sa isang hula.
Nakaraang Post
Gabay sa Anodized Finish: Mga Uri ng Proseso, Kapal ng Coating, at Quality Control
Susunod na Post
Thermal Conductivity ng Aluminum: Alloy Data, Temper Effects, at Bakit Ito Mahalaga
Address
18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, China
Mabilis na Menu
Mag-subscribe sa newslatter
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mga Tagagawa ng Custom na Aluminum Extrusions

