

Mga Profile ng Aluminum Extrusion: Gabay sa Proseso, Alloy, at Disenyo
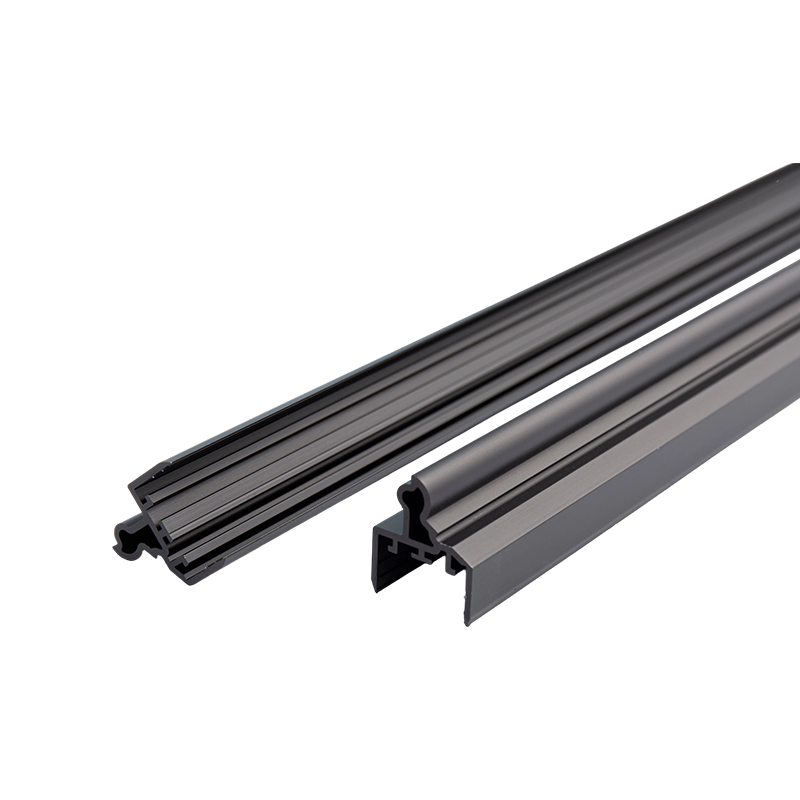
Mga profile ng aluminyo extrusion ay malapit-net-shape na mga bahagi na nabuo sa pamamagitan ng pagpilit ng pinainit na aluminum billet sa pamamagitan ng custom na steel die, na pinagsasama ang halos walang limitasyong cross-sectional na kalayaan sa disenyo, isang strength-to-weight ratio na humigit-kumulang isang-katlo ng steel, at mga gastos sa tooling na karaniwang mas mababa sa $3,000. Ginagawa ng kumbinasyong ito ang extrusion na pinakamatipid na ruta para sa mga high-volume na linear na bahagi ng metal, na may pandaigdigang produksyon na lumalampas sa 27 milyong tonelada bawat taon.
Mula sa mga frame ng bintana at mga heat sink hanggang sa mga tray ng baterya ng EV, ang mga extruded na profile ay nakakaantig sa halos lahat ng industriya. Pinaghihiwa-hiwalay ng gabay na ito ang limang salik na tumutukoy sa gastos at kalidad ng isang profile: ang proseso ng pagmamanupaktura, pagpili ng haluang metal, mga panuntunan sa disenyo, mga pamantayan sa pagpapaubaya, at mga pag-aayos sa ibabaw.
Paano Gumagana ang Proseso ng Aluminum Extrusion
Higit sa 90% ng mga profile ng aluminyo ay ginawa sa pamamagitan ng direktang pagpilit, kung saan itinutulak ng isang ram ang billet sa parehong direksyon kung saan dumadaloy ang metal sa die. Ang isang kumpletong linya ng produksyon ay sumusunod sa pagkakasunud-sunod na ito:
- Pag-init ng billet — Ang 6063-series na billet ay pinutol at pinainit sa 420–480°C , sapat na malambot upang dumaloy ngunit hindi natutunaw.
- Paghahanda ng die — ang H13 tool steel die ay pinainit sa humigit-kumulang 450–500°C upang maiwasan ang thermal shock at matiyak ang pantay na daloy ng metal.
- Extrusion — isang hydraulic ram ang nalalapat 1,500–15,000 toneladang puwersa , itulak ang metal sa pagbubukas ng die sa 3–180 m/min depende sa haluang metal at geometry.
- Pagsusubo - kinokontrol na paglamig ng hangin o tubig sa mga lock ng labasan sa istrukturang metalurhiko; Ang 6061 ay nangangailangan ng pagsusubo ng tubig upang maabot ang mga katangian ng T6.
- Kahabaan — ang mga profile ay nakaunat 1–3% upang ituwid ang mga ito at mapawi ang panloob na stress.
- Paggupit at pagtanda — ang mga profile ay pinuputol sa haba at artipisyal na edad: Ang T5 tempers ay naghurno sa humigit-kumulang 180°C sa loob ng 4–6 na oras, habang ang T6 ay nagdaragdag ng solusyon sa paggamot malapit sa 530°C bago ang pagtanda.
Pagpili ng Tamang Alloy: 6063 vs 6061 vs 6005A
Ang 6063 ay bumubuo ng halos 80% ng mga profile ng arkitektura salamat sa mahusay na kalidad ng ibabaw at extrudability nito, habang ang 6061 ay ang default para sa mga structural parts na nangangailangan ng mas mataas na lakas. Ang pinakakaraniwang mga extrusion alloy ay naghahambing sa mga sumusunod:
| Haluang metal at init ng ulo | Lakas ng Tensile (MPa) | Lakas ng Yield (MPa) | Pagpahaba (%) | Mga Karaniwang Aplikasyon |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Mga frame ng bintana, trim, LED heat sink |
| 6063-T6 | 205 | 170 | 10 | Mga pandekorasyon na profile, tubing ng muwebles |
| 6061-T6 | 310 | 276 | 8 | Structural frames, automotive, marine |
| 6005A-T6 | 260 | 215 | 9 | Mga katawan ng trak, hagdan, mga sasakyang riles |
| 6082-T6 | 310 | 260 | 8 | Mga tulay, crane, gawaing istruktura sa Europa |
Dalawang karagdagang mga kadahilanan ang madalas na nagpapasya sa pagpili: thermal conductivity at ang lakas ng kisame. Ang 6063 ay nagsasagawa ng init sa humigit-kumulang 200 W/m·K kumpara sa humigit-kumulang 167 W/m·K para sa 6061 , kung kaya't ang LED at CPU heat sink ay halos palaging 6063. Kapag ang mga load ay lumampas sa kaya ng 6061, 7075 (572 MPa tensile) ang umiiral ngunit bihirang ma-extruded — mahirap itong mabuo at nagkakahalaga ng 2–3× higit pa, kaya karamihan sa mga designer ay nagpapakapal ng seksyon sa halip na lumipat ng mga haluang metal.

Mga Panuntunan sa Disenyo na Kumokontrol sa Gastos at Kalidad
Ang isang extrusion die ay kumikilos tulad ng isang elastic na tool: ang bawat geometric na feature ng iyong profile ay nagbabago kung paano dumadaloy ang metal at kung gaano katagal nabubuhay ang die. Apat na panuntunan ang nagtutulak sa karamihan ng pagkakaiba sa gastos sa pagitan ng murang profile at ng mahal.
Kapal ng pader
Ang praktikal na minimum na pader ay mga 1.0 mm para sa 6063 at humigit-kumulang 1.5 mm para sa 6061, ngunit ang mga pader na mas mababa sa 1.2 mm ay nagpapataas ng mga rate ng scrap at namamatay na panganib sa pagpapalihis. Dahil ang hilaw na materyal ay karaniwang kumakatawan sa 60-75% ng bahagi ng gastos, ang pag-alis ng 0.5 mm mula sa isang hindi kritikal na pader ay kadalasang ang nag-iisang pinakaepektibong hakbang sa pagbawas sa gastos na magagamit.
Circumscribing Circle at Laki ng Pindutin
Ang bawat profile ay dapat magkasya sa loob ng circumscribing circle ng die, at tinutukoy ng diameter ng bilog kung aling press — at samakatuwid kung saang antas ng presyo — tatakbo ang iyong order sa:
| Diameter ng billet | Karaniwang Press Force | Max Circumscribing Circle |
|---|---|---|
| 6 in (152 mm) | 1,500–1,800 t | ~125 mm |
| 7 in (178 mm) | 2,000–2,500 t | ~165 mm |
| 9 in (229 mm) | 3,000–3,500 t | ~230 mm |
| 12 in (305 mm) | 5,000 t pataas | ~320 mm |
Ang pagpapanatili ng bilog sa ilalim ng humigit-kumulang 165 mm ay nagpapanatili sa profile sa isang karaniwang 7-inch na pagpindot at iniiwasan ang surcharge na inilalapat ng mas malalaking pagpindot.
Geometry Balance at Die-Friendly Features
- Panatilihin ang mga cross-section bilang simetriko hangga't maaari — ang mga asymmetric na profile ay yumuyuko at umiikot sa die exit, nagdaragdag ng straightening work at scrap.
- Limitahan ang lalim ng slot sa humigit-kumulang 3 × ang lapad ng slot; ang mas malalim, mas manipis na "mga dila" ay lumilihis sa ilalim ng presyon at nagiging sanhi ng pagkakaiba-iba ng dimensional.
- Magdagdag ng radii ng sulok na hindi bababa sa 0.5 mm upang mabawasan ang konsentrasyon ng stress, mapabuti ang daloy ng metal, at pahabain ang buhay ng mamatay.
- Ang mga hollow section ay nangangailangan ng mga porthole dies at palaging gumagawa ng mga weld seams — iposisyon ang mga tahi mula sa mataas na stress o nakikitang mga ibabaw.
Mga Dimensional na Pagpapahintulot at Pamantayan
Ang tolerance class ay isa sa mga madalas na over-specified — at over-paid — na mga item sa isang drawing. Sinasaklaw ng mga karaniwang pagpapaubaya ang karamihan sa gawaing istruktura at arkitektura; Ang mga klase ng katumpakan ay dapat na nakalaan para sa mga bahagi ng isinangkot at mga mekanikal na pagtitipon.
| Pamantayan | Rehiyon | Karaniwang Pagpapahintulot (Dims ≤ 30 mm) | Karaniwang Paggamit |
|---|---|---|---|
| EN 12020-2 | Europa | ±0.10 mm | Precision assemblies, sliding at mating parts |
| EN 755-9 | Europa | ±0.20 mm | Pangkalahatang mga profile sa istruktura at arkitektura |
| ASTM B221 | Hilagang Amerika | ±0.15–0.25 mm | Gawaing istruktura, arkitektura, at dagat |
| GB/T 5237 | Tsina | ±0.15 mm (mataas na grado) | I-export ang mga profile ng arkitektura |
Higit pa sa mga cross-sectional na dimensyon, tukuyin tuwid (karaniwang 1–2 mm bawat metro) , twist, at flatness para sa mahaba o malawak na profile, dahil ang mga form tolerance na ito ay kinokontrol nang hiwalay sa loob ng EN 755-9 at EN 12020-2.

Surface Finishs at ang Kanilang Trade-Off
Ang mill finish ay libre at sapat para sa mga nakatagong structural na bahagi, ngunit karamihan sa mga profile ay tumatanggap ng functional o decorative coating. Ang pagpili ay pangunahing nakakaapekto sa corrosion resistance, mga pagpipilian sa kulay, at gastos:
- Anodizing — lumalaki ng 5–25 μm oxide layer na may katigasan sa ibabaw na 300–500 HV; ang pamantayan para sa mga heat sink, trim, at marine parts, at pinapanatili nito ang metal na hitsura.
- Powder coating — naglalapat ng 60–120 μm polymer film sa 200 RAL na kulay; ang default na arkitektura, na may Qualicoat Class 2 system na na-rate para sa 10 taon sa labas.
- Electrohoretic coating (e-coat) — nagdedeposito ng 15–35 μm na transparent na pelikula na may mahusay na pagkakapareho, kadalasang pinagsama sa anodizing.
- Patong ng PVDF — isang 25–40 μm fluoropolymer system na may 20 taon na weatherability, na tinukoy para sa mga dingding ng kurtina at mga facade sa baybayin.
- Wood-grain sublimation — inililipat ang mga pattern ng kahoy sa isang powder-coated na base para sa mga pandekorasyon na profile sa loob.
Karaniwang idinaragdag ng bawat isa ang anodizing at powder coating 10–25% sa bahaging gastos depende sa kapal at kulay ng pelikula, na may maliwanag na dip at metal na anodized na mga finish sa tuktok ng hanay na iyon.
Mga Aplikasyon at ang Apat na Gastos sa Pagmamaneho
Ang pangangailangan para sa mga extruded na profile ay tumutuon sa limang pangunahing merkado:
- Gusali at konstruksyon — humigit-kumulang 30% ng pandaigdigang dami: mga frame ng bintana at pinto, mga dingding ng kurtina, mga rehas.
- Transportasyon — humigit-kumulang 25%: Mga tray ng baterya ng EV, bumper beam, at katawan ng riles ng kotse, karamihan ay nasa 6061 at 6005A.
- Pamamahala ng electronics at thermal — Mga LED luminaires at CPU heat sink na ginagamit ang 200 W/m·K conductivity ng 6063.
- Enerhiya ng araw — 6063-T5 frame at mounting rails para sa karamihan ng PV modules.
- Industrial automation — T-slot framing system (4040, 4080, 8080 series) para sa mga machine guard, conveyor, at workstation.
Ano ang Tinutukoy ang Presyo ng isang Profile
- Hilaw na materyal — karaniwang kinakatawan ng presyo ng LME aluminyo kasama ang premium ng rehiyon 60–75% ng kabuuang halaga ng bahagi , kaya sinusubaybayan ng pagpepresyo ng profile ang mga metal na merkado.
- Ang pagiging kumplikado ng conversion — ang mga manipis na dingding, guwang na mga seksyon, at mahigpit na pagpapaubaya ay nagtutulak sa mga gastos sa pagpilit at pagtanda, karaniwang $0.5–1.5 bawat kg.
- Tooling — ang isang H13 steel die ay nagkakahalaga ng $800–3,000 isang beses at karaniwang tumatagal ng higit sa 100 tonelada ng produksyon, kaya ang die cost sa bawat bahagi ay nagiging bale-wala sa dami.
- Tapusin at dami ng order — ang surface treatment ay nagdaragdag ng 10–25%, at karamihan sa mga mill ay nagtatakda ng mga minimum na order na 300–500 kg bawat profile.
Para sa karamihan ng mga proyekto, ang default na detalye ay 6063-T5 na may karaniwang EN 755-9 o ASTM B221 tolerances at anodized o powder-coated finish ; lumipat lamang sa 6061-T6 kapag hinihingi ito ng mga structural load, at magbayad para sa mga precision tolerance lamang sa mga surface na tunay na nakikipag-ugnay sa iba pang mga bahagi. Kunin ang kapal ng pader, circumscribing na bilog, at symmetry mismo sa drawing, at ang extrusion ay maghahatid ng pinakamababang halaga sa bawat metro ng anumang proseso sa pagbuo ng metal.
Nakaraang Post
CNC Aluminum Extrusion: Gabay sa Proseso, Gastos at Machining
Susunod na Post
Walang susunod na artikulo
Address
18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, China
Mabilis na Menu
Mag-subscribe sa newslatter
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mga Tagagawa ng Custom na Aluminum Extrusions

