

CNC Aluminum Extrusion: Gabay sa Proseso, Gastos at Machining
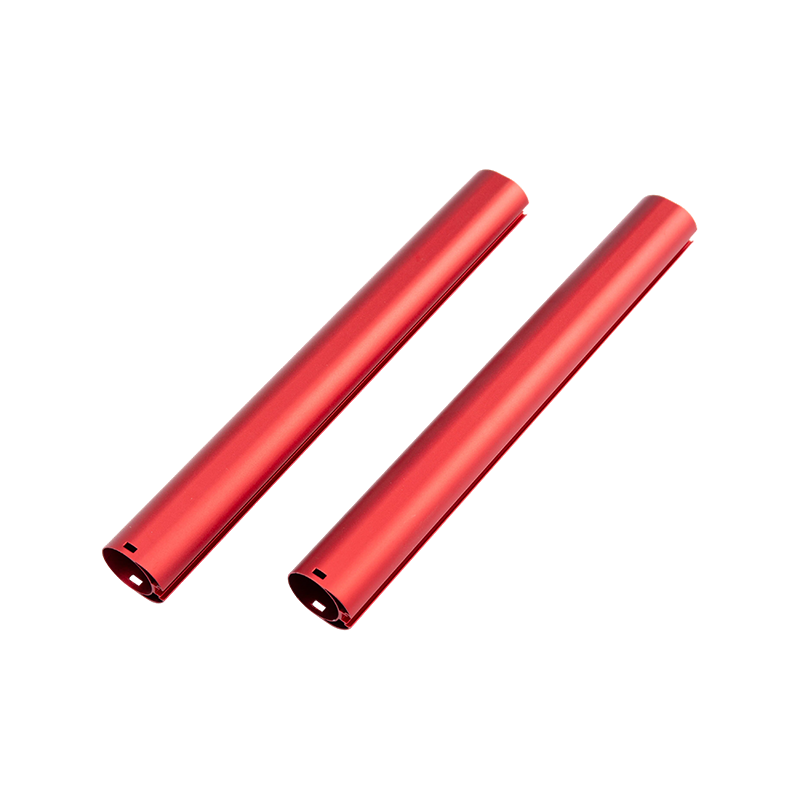
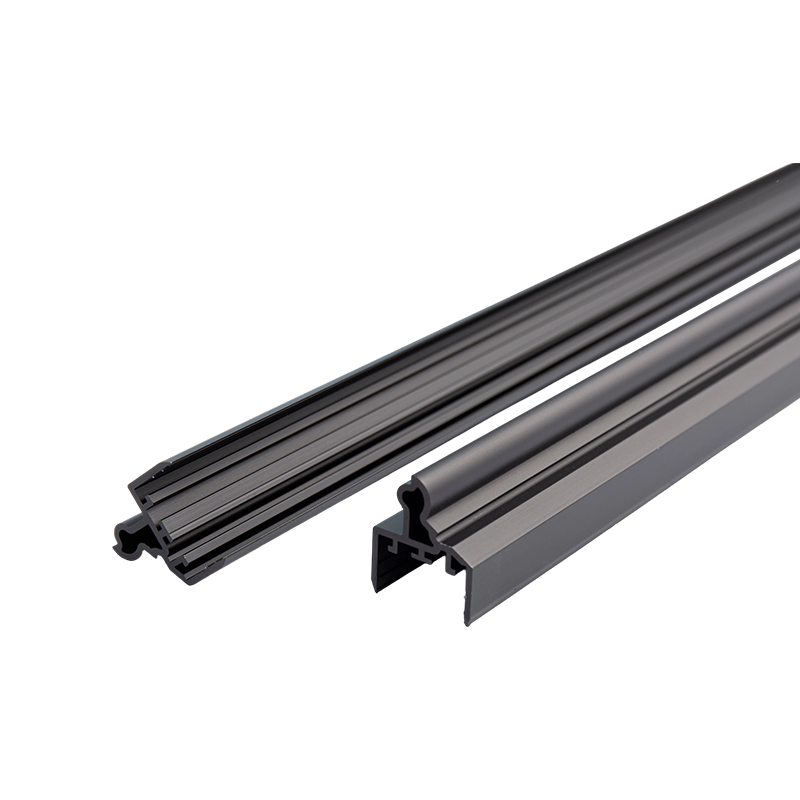
CNC aluminum extrusion ay isang hybrid na ruta ng pagmamanupaktura: ang isang aluminum billet ay unang itinutulak sa isang steel die upang bumuo ng isang malapit na hugis-net na profile, at pagkatapos ay ang CNC machining ay nagdaragdag ng mga tampok na katumpakan — cut-to-length, drilled at tapped hole, milled pockets, slots, at engravings. Ang extrusion step ay naghahatid ng murang geometry sa haba ng bahagi, habang ang CNC step ay nagbibigay ng katumpakan hanggang sa ±0.05 mm na hindi kayang gawin ng isang die lamang.
Para sa mga bahagi na may pare-parehong cross-section sa mga volume na humigit-kumulang 100–10,000 units, ang kumbinasyong ito ay karaniwang nakakabawas ng bahagi ng gastos ng 40–70% kumpara sa paggiling ng buong bahagi mula sa solid billet , dahil 85–95% ng materyal ay napupunta sa natapos na profile sa halip na i-machine ang layo bilang chips. Sinasaklaw ng gabay na ito ang daloy ng trabaho sa produksyon, ang mga operasyon ng CNC na ginagamit sa mga extruded na profile, pagpili ng alloy at tolerance, at ang mga panuntunan sa disenyo na nagpapanatiling mura ang pangalawang machining.
Mula Billet hanggang Tapos na Bahagi: Ang Daloy ng Produksyon
Ang isang CNC-machined extrusion na bahagi ay gumagalaw muna sa extrusion press at pangalawa ang machining center. Mahalaga ang pagkakasunud-sunod, dahil ang heat treatment at straightening ay dapat mangyari bago ang precision machining, at ang pagtatapos ay karaniwang nangyayari pagkatapos ng:
- Die fabrication — isang H13 tool steel die ay machined at heat-treated, karaniwang nagkakahalaga $800–3,000 at tumatagal ng higit sa 100 tonelada ng produksyon.
- Extrusion — ang billet ay pinainit sa 420–480°C at pinilit sa pamamagitan ng die ng isang hydraulic ram na nag-aaplay ng 1,500–15,000 tonelada, na gumagawa ng mga profile na hanggang 6–7 m ang haba.
- Pagtanda — ang mga profile ay inihurnong sa init: T5 sa humigit-kumulang 180°C sa loob ng 4–6 na oras, o T6 na may solusyon na paggamot na malapit sa 530°C na sinusundan ng pagtanda.
- CNC cutting — double-head saws o CNC routers cut profile sa haba sa ±0.1 mm , mas mahigpit kaysa sa ±0.5 mm ng isang manual saw.
- CNC secondary machining — 3-axis o 4-axis machining centers drill, tap, mill, at countersink gamit ang mga nakalaang fixture na nag-clamp sa profile nang hindi nakakasira ng manipis na pader.
- Pag-deburring at paghahanda sa ibabaw — sira ang mga gilid at nililinis ang mga ibabaw upang magkadikit ang mga coatings.
- Pagtatapos — ang anodizing (5–25 μm) o powder coating (60–120 μm) ay inilalapat pagkatapos machining upang ang mga thread at mating face ay manatiling hubad, conductive, at dimensional na tumpak.
- Inspeksyon — ang mga kritikal na posisyon ng butas at thread gauge ay na-verify gamit ang CMM o optical measurement laban sa drawing.
Mga Pagpapatakbo ng CNC na Karaniwang Ginagawa sa Mga Extruded na Profile
Tinutukoy ng Extrusion ang cross-section ng profile; Tinutukoy ng CNC machining ang lahat ng bagay na ginagawa itong isang magagamit na bahagi. Ang pinakakaraniwang pangalawang operasyon ay kinabibilangan ng:
- Cut-to-length — Ang mga CNC saws o router ay may hawak na ±0.1 mm ang haba at gumagawa ng malinis, parisukat na dulo na handa para sa pagpupulong.
- Pagbabarena at pagtapik - mula sa M3 hanggang M12 na mga thread para sa pagpupulong; thread depth ng hindi bababa sa 1.5 × ang bolt diameter ay ang maaasahang minimum sa 6061-T6.
- Paggiling ng bulsa at puwang — mababaw na bulsa para sa mga PCB, display, o T-nuts, karaniwang 1–3 mm ang lalim na may radii ng sulok na tumutugma sa end mill (R1–R3 mm).
- Counterboring at countersinking — mga recess na hinahayaan ang socket-head o flat-head na mga turnilyo na magkapantay sa ibabaw ng profile.
- Tapusin ang machining — nakaharap, notching, o mga anggulong cut para sa welded o bolted frame joints.
- Pag-ukit at pagmamarka — mga part number, logo, o scale markings na pinutol na 0.1–0.3 mm ang lalim, kadalasang puno ng pintura.
Dahil nabuo na ang profile geometry, ang bawat isa sa mga operasyong ito ay nag-aalis lamang ng ilang cubic centimeters ng materyal. Ang karaniwang pangalawang-machining cycle para sa isang bahagi na may 12 butas at 8 tapped na butas ay tumatagal ng 2-4 minuto , na nagsasalin sa humigit-kumulang $1.50–4.00 ng machining cost sa karaniwang mga rate ng shop na $40–80 bawat machine hour.

Extrusion CNC kumpara sa Full CNC Machining mula sa Billet
Ang tanong sa gitnang pagkukunan ay kung i-machine ang buong bahagi mula sa isang solidong bloke o i-extrude muna ang hugis. Ang sagot ay halos ganap na nakasalalay sa dami at pagkakapare-pareho ng cross-section:
| Criterion | Pangalawang Extrusion CNC | Buong CNC mula sa Billet |
|---|---|---|
| Isang beses na tool | $800–3,000 (extrusion die) | $100–500 (kabit ng programa) |
| Paggamit ng materyal | 85–95% | 10–30% |
| Ang halaga ng unit ay @ 1,000 pcs | $6–12 | $25–45 |
| Pinakamataas na praktikal na haba | 6–7 m (naipapadala sa trak) | 1–2 m (limitasyon sa kama ng makina) |
| Katumpakan ng tampok | ±0.05 mm sa mga tampok ng CNC | ±0.01–0.05 mm sa pangkalahatan |
| Matipid na dami | 100–10,000 unit | 1–100 unit |
Isang kongkretong halimbawa: isang electronics enclosure na may sukat na 300 × 120 × 50 mm sa 6061-T6, na may 20 machined feature, sa 1,000 units. Ang buong CNC machining ay nagkakahalaga ng humigit-kumulang $32 bawat bahagi, o $32,000 sa kabuuan. Ang ruta ng extrusion ay nangangailangan ng $1,200 die plus humigit-kumulang $8 bawat bahagi sa profile at secondary machining — kabuuang $9,200, isang pagtitipid na humigit-kumulang 70% . Sa ibaba ng humigit-kumulang 50–100 unit, gayunpaman, ang halaga ng die at minimum na dami ng order (karaniwang 300–500 kg bawat profile) ay ginagawang mas mura at mas mabilis na opsyon ang billet machining.
Diskarte sa Pagpili ng Alloy at Pagpaparaya
Hindi lahat ng extrusion alloy machine ay pantay na mahusay. Ang mas malambot na mga haluang metal tulad ng 6063 ay may posibilidad na gumuhit ng mga end mill at gumagawa ng mahahabang chips, habang ang 6061-T6 ay malinis na nakakasira ng mga chips at humahawak nang maayos sa mga tapped thread — kaya naman ito ang nangingibabaw sa CNC-machined extrusion work:
| Haluang metal at init ng ulo | Machinability* | Lakas ng Tensile (MPa) | Pinakamahusay Para sa |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Mga bahagi ng istruktura, mga thread, mga enclosure |
| 6063-T5 | 70% | 160 | Mga heat sink, trim, pandekorasyon na bahagi |
| 6082-T6 | 85% | 310 | European structural at transport work |
| 7075-T6 | 70% | 572 | Aerospace (bihirang ma-extruded, mataas ang gastos) |
Ang mga pagpapaubaya ay dapat na hatiin sa pagitan ng extruded geometry at ng machined na mga tampok, dahil ang mga ito ay ginawa ng iba't ibang mga proseso sa ibang antas ng gastos:
| Uri ng Tampok | Pamantayang Pagpaparaya |
|---|---|
| As-extruded cross-section (EN 755-9, dims ≤ 30 mm) | ±0.20 mm |
| Precision extruded cross-section (EN 12020-2) | ±0.10 mm |
| CNC cut-to-length | ±0.10 mm |
| Posisyon ng butas ng CNC | ±0.05 mm |
| Mahigpit na mga tampok ng CNC (bore, datum face) | ±0.01–0.02 mm |
| Straightness pagkatapos mag-inat | 1–2 mm bawat metro |
Ilapat ang mahigpit na pagpapaubaya lamang sa mga makinang tampok na aktuwal na nakikipag-ugnay sa iba pang mga bahagi ; ang paghawak sa buong as-extruded na seksyon sa ±0.05 mm ay pinipilit ang extruder sa magastos na pag-uuri o precision dies nang walang functional gain.
Mga Panuntunan sa Disenyo na Pinapanatiling Mura ang Secondary Machining
Ang bawat tampok ng CNC sa isang extrusion ay nagkakahalaga ng oras ng makina, at ang mga profile na may manipis na pader ay mas sensitibo sa masamang disenyo kaysa sa mga solidong bloke. Patuloy na binabawasan ng mga panuntunang ito ang cycle time at scrap:
- Panatilihing naa-access ang lahat ng machined feature mula sa tatlong axes — itaas at dalawang gilid — para maiwasan ang magastos na muling pag-aayos o 5-axis na trabaho.
- Bigyan ang mga miled pocket na panloob na radii ng sulok na hindi bababa sa R1–R3 mm upang tumugma sa karaniwang mga end mill; Ang mga matutulis na panloob na sulok ay nangangailangan ng EDM o maliliit na tool na tumatakbo nang mabagal.
- Panatilihin ang mga pader ng hindi bababa sa 1.2 mm sa ilalim ng machined features — ang mas manipis na mga pader ay nagdadaldalan sa panahon ng paggiling at pagbaluktot sa ilalim ng puwersa ng pag-clamp.
- Maglagay ng mga butas na hindi bababa sa 1.5× ang diameter ng butas mula sa mga gilid ng profile upang maiwasan ang breakout, lalo na malapit sa die weld seams sa mga guwang na profile.
- Reference CNC feature mula sa machined datums (isang faced end o milled pad), hindi mula sa as-extruded surface na may ±0.2 mm variation.
- Gumamit ng mga karaniwang laki ng fastener (M3, M4, M5, M6, M8) para makapagpatakbo ang shop ng mga karaniwang gripo at bumuo ng mga tool nang walang custom na tooling.
- Tukuyin ang mga karaniwang extrusion tolerance (EN 755-9 o ASTM B221) para sa lahat ng hindi kritikal na dimensyon sa drawing.
Mga Gastos at Karaniwang Aplikasyon
Kapag umiral na ang die, tatlong salik ang nangingibabaw sa presyo ng bawat bahagi ng isang CNC-machined extrusion:
- Oras ng pag-ikot ng CNC — ang pinakamalaking pangalawang gastos; sa $40–80 bawat oras ng makina, ang pagdodoble sa bilang ng mga butas ay humigit-kumulang na nagdodoble sa gastos sa machining, kaya pagsama-samahin ang mga fastener kung posible.
- Die amortization — ang isang $1,500 na die ay nagdaragdag lamang $0.30 bawat bahagi sa 5,000 unit , ngunit $15 bawat bahagi sa 100 unit, kaya naman napakahalaga ng dami.
- Finishing — ang anodizing o powder coating ay nagdaragdag ng 10–25% sa part cost at maaaring mangailangan ng masking ng machined faces, pagdaragdag ng labor.
Ang mga bahagi na higit na nakikinabang ay mahaba, prismatic, at ginawa sa mga paulit-ulit na batch: electronics enclosures at chassis, LED heat sink bar, T-slot automation framing, EV battery module rails, solar mounting profiles, conveyor side plates, at medical device rails. Sa lahat ng ito, ang cross-section ay nananatiling pare-pareho habang ang mga butas, puwang, at mga thread ay nagbabago mula sa isang bahagi hanggang sa bahagi - eksakto ang dibisyon ng paggawa sa pagitan ng die at machine.
Ang praktikal na default na recipe ay isang 6061-T6 profile na may karaniwang EN 755-9 tolerances, CNC machining na limitado sa functional na mga feature, at anodizing na inilapat pagkatapos ng machining. Kung ang iyong bahagi ay may pare-parehong cross-section at taunang volume na higit sa ilang daang unit, humiling ng parehong full-CNC quote at isang extrusion-plus-CNC quote — halos palaging papabor ang paghahambing sa hybrid na ruta, kadalasan sa pamamagitan ng malawak na margin.
Nakaraang Post
Wood Finish Aluminum Extrusions: Matibay, Aesthetic at Mababang Gabay sa Pagpapanatili
Susunod na Post
Mga Profile ng Aluminum Extrusion: Gabay sa Proseso, Alloy, at Disenyo
Address
18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, China
Mabilis na Menu
Mag-subscribe sa newslatter
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mga Tagagawa ng Custom na Aluminum Extrusions

