

Gabay sa Anodized Finish: Mga Uri ng Proseso, Kapal ng Coating, at Quality Control
Ang anodized finish ay hindi isang layer na inilapat sa ibabaw ng aluminum. Ito ay ang ibabaw ng aluminyo mismo, na na-convert sa isang siksik na oxide film sa pamamagitan ng isang electrochemical na proseso. Nangangahulugan ito na ang tapusin ay hindi maaaring matuklap o matuklap tulad ng pintura. Para sa mga mamimili ng mga profile ng aluminyo, ang praktikal na resulta ay isang ibabaw na may resistensya sa kaagnasan, paglaban sa pagsusuot, at isang pare-parehong hitsura ng metal na tumatagal ng maraming taon.
Ang pangunahing desisyon kapag tinutukoy ang anodized aluminum ay hindi lang kung anodize, ngunit kung anong uri ng anodizing ang tumutugma sa iyong use case. Ang isang pandekorasyon na profile sa loob ay nangangailangan ng ibang coating kaysa sa isang high-wear heat sink o isang marine-grade component. Ang pag-unawa sa mga pagkakaibang ito bago ka mag-order ay makakapagligtas sa iyo mula sa magastos na muling paggawa.
Paano Gumagana ang Proseso ng Anodizing
Ang proseso ng anodizing ay gumagamit ng isang electrolytic cell. Ang bahagi ng aluminyo ay nagsisilbing anode, habang ang isang conductive counter-electrode ay nagsisilbing cathode. Parehong inilubog sa isang acid electrolyte bath, kadalasang naghalo ng sulfuric acid para sa karamihan ng mga komersyal na aplikasyon.
Kapag ang direktang kasalukuyang dumadaan sa cell, ang mga oxygen ions ay inilabas sa ibabaw ng aluminyo at tumutugon sa metal upang bumuo ng aluminum oxide. Ang layer ng oxide ay lumalaki sa loob at palabas mula sa orihinal na ibabaw. Ang pattern ng paglago na ito ay kung bakit ang anodizing ay pangunahing naiiba sa plating o pagpipinta. Ang patong ay hindi isang hiwalay na pelikula ngunit isang pagbabago ng aluminyo mismo.
Ang istraktura ng oxide ay binubuo ng isang manipis na barrier layer sa base at isang mas makapal na porous layer sa itaas nito. Ang buhaghag na layer ay kritikal dahil pinapayagan nito ang ibabaw na sumipsip ng mga tina para sa pangkulay. Pagkatapos ng anodizing step, ang mga pores ay tinatakan gamit ang mainit na tubig o nickel acetate upang mai-lock ang kulay at mapabuti ang corrosion resistance.
Ang mga parameter ng proseso ay direktang nakakaapekto sa panghuling patong. Tinutukoy ng kasalukuyang density, temperatura ng paliguan, at oras ng anodizing ang kapal at tigas ng coating. Ang isang 10-micron Uri II coating ay maaaring tumagal ng 20 hanggang 30 minuto, habang ang isang 40- hanggang 50-micron na hard anodized coating ay maaaring mangailangan ng ilang oras ng oras ng pagproseso.
Mga Uri ng Anodized na Tapos
Chromic Acid Anodizing (Type I)
Ang chromic acid anodizing ay gumagawa ng manipis, siksik na layer ng oxide na karaniwang 2 hanggang 5 microns ang kapal. Nag-aalok ito ng mahusay na paglaban sa kaagnasan na may kaunting pagbabago sa mga sukat ng bahagi. Ang Type I ay kadalasang ginagamit para sa precision na mga bahagi ng aerospace at mga bahagi na nangangailangan ng mahigpit na pagpapaubaya. Ang patong ay bumubuo rin ng isang mahusay na panimulang aklat para sa kasunod na pagpipinta.
Sulfuric Acid Anodizing (Type II)
Ang sulfuric acid anodizing ay ang default na pagpipilian para sa karamihan ng mga komersyal na profile ng aluminyo. Gumagawa ito ng kapal ng coating na 5 hanggang 25 microns at nagbibigay ng magandang balanse ng proteksyon ng kaagnasan, hitsura, at gastos. Ang mga Type II surface ay tumatanggap ng mga tina nang maayos, na ginagawa itong mas gustong ruta para sa mga dekorasyong arkitektura na pagtatapos kung saan kinakailangan ang pare-parehong kulay ng metal.
Hard Anodizing (Uri III)
Isinasagawa ang hard anodizing sa mas mababang temperatura ng paliguan, kadalasan sa paligid ng freezing point, at may mas mataas na kasalukuyang densidad. Ang resultang coating ay 25 hanggang 50 microns ang kapal, na may katigasan sa ibabaw na karaniwang nasa 300 hanggang 500 HV range. Para sa konteksto, karaniwang nasa pagitan ng 200 at 300 HV ang karaniwang Type II coatings. Tinukoy ang Type III para sa mga bahaging nakaharap sa mataas na pagkasira, gaya ng mga profile ng heat sink, pump housing, at sliding track.
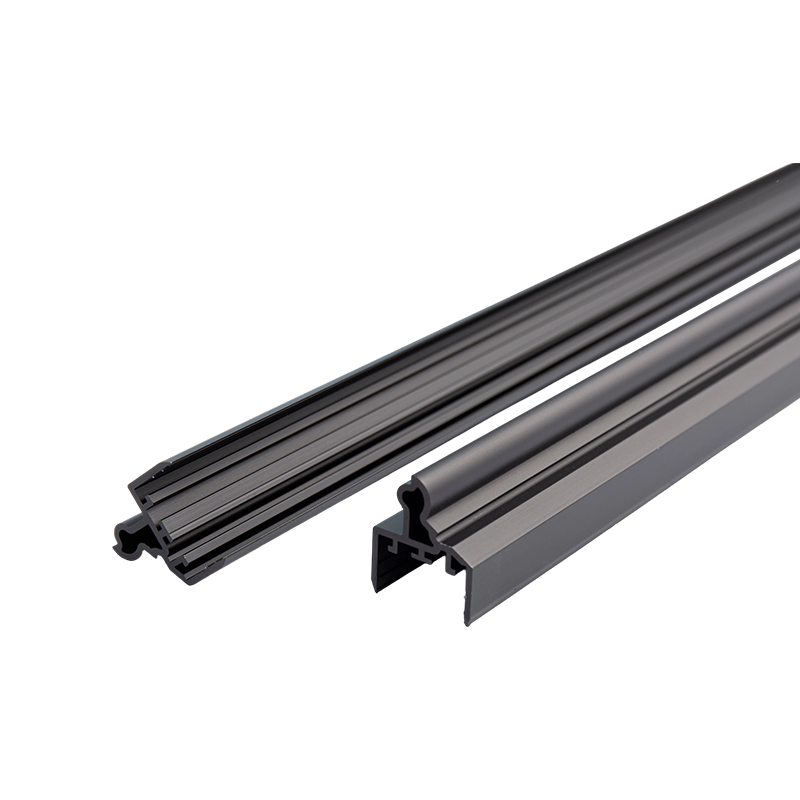
 Hard Anodizing para sa Aluminum Alloys: Makapal, Wear-Resistant Coating Ang hard anodizing ay lumilikha ng 25–100µm oxide layer na may 300–600 HV hardness, perpekto para sa mga high-wear na bahagi tulad ng mga heat sink at sliding track. Ang prosesong ito ay nababagay sa mga bahagi na nangangailangan ng tibay na lampas sa karaniwang Type II coatings. Tingnan ang Produkto →
Kapal ng Patong at Mga Detalye ng Pagganap
| Type | Karaniwang Kapal | Katigasan ng Ibabaw | Mga Karaniwang Aplikasyon |
|---|---|---|---|
| Uri I (Chromic) | 2-5 microns | Mas mababa, hindi nasusukat | Precision aerospace, may sinulid na mga bahagi |
| Uri II (Sulpuriko) | 5-25 microns | 200-300 HV | Arkitektural, pandekorasyon, pangkalahatang mga profile |
| Uri III (Mahirap) | 25-50 microns | 300-500 HV | Mga heat sink, mga profile ng elevator, mga ibabaw ng pagsusuot |
Anodized kumpara sa Powder Coated Aluminum
Ang anodizing at powder coating ay ang dalawang pinakakaraniwang paraan ng pagtatapos para sa mga profile ng aluminyo, ngunit nalulutas nila ang iba't ibang mga problema. Ang pag-alam sa pagkakaiba ay pumipigil sa mga mamahaling pagkakamali sa pagtutukoy.
Pinapalitan ng anodizing ang ibabaw ng metal sa oxide. Ang pagtatapos ay bahagi ng aluminyo mismo, kaya hindi ito maaaring matuklap o maputol. Nananatili itong natural na metal na anyo at lubos na lumalaban sa pagkupas ng UV. Ang pangunahing limitasyon ay medyo manipis na coating kumpara sa powder coat, na nangangahulugang kaunti lang ang nagagawa nito upang mapabuti ang impact resistance.
Ang powder coating ay naglalapat ng polymer layer na karaniwang may kapal na 60 hanggang 120 microns. Nag-aalok ito ng mas malawak na palette ng mga kulay at maaaring itago ang mga imperpeksyon sa ibabaw. Gayunpaman, ang ibabaw na pinahiran ng pulbos ay maaaring mag-chip sa epekto, at ang polymer layer ay maaaring mag-fade o mag-chalk sa paglipas ng panahon sa malakas na sikat ng araw.
Para sa mga panlabas na profile ng arkitektura, ang anodizing ay madalas na mas mahusay na pagpipilian dahil ang oxide layer ay matatag sa ilalim ng UV exposure at hindi dumaranas ng mga problema sa coating adhesion. Para sa mga bahagi na hahawakan sa malupit na mga kondisyon at nangangailangan ng isang makapal na proteksiyon na layer, ang powder coating ay isang wastong opsyon pa rin. Sa pagsasagawa, maraming mga tagagawa ang nag-aalok ng pareho upang maitugma mo ang tapusin sa kapaligiran ng pag-install.
Ano ang Dapat Tukoyin Kapag Nag-order ng Mga Anodized na Profile
Ang pag-order ng anodized aluminum profile ay hindi lamang tungkol sa pagpili ng color code. Maraming teknikal na detalye ang nakakaapekto sa huling resulta at dapat na kumpirmahin sa iyong supplier bago ang produksyon.
Ang pagpili ng haluang metal ay ang unang kadahilanan. Ang 6000-series na mga haluang metal, partikular ang 6063 at 6061, ay ang pamantayan para sa anodized na mga profile ng arkitektura. Gumagawa sila ng isang pare-parehong layer ng oxide at tumatanggap ng mga tina nang tuluy-tuloy. Mas mahirap i-anodize ang mga mas mataas na tanso na haluang metal tulad ng 2024 at may posibilidad na makagawa ng mas madilim, hindi gaanong pare-parehong coating.
Mahalaga ang paghahanda sa ibabaw. Ang mga linya ng extrusion at mga marka ng paghawak ay maaaring manatiling nakikita pagkatapos ng anodizing maliban kung ang profile ay mekanikal na pinakintab o sandblasted bago ang anodizing bath. Kung kinakailangan ang isang maliwanag o matte na tapusin, gawin itong malinaw sa iyong detalye.
Ang extrusion profile geometry ay nakakaimpluwensya rin sa resulta. Ang matalim na panloob na sulok ay maaaring lumikha ng hindi pantay na daloy ng kasalukuyang, na humahantong sa mga pagkakaiba-iba ng kapal ng patong. Ang isang disenyo na may sapat na fillet radii at makinis na mga transition ay gumagawa ng mas pare-parehong pagtatapos. Para sa higit pa tungkol dito, tingnan ang aming pangkalahatang-ideya ng proseso ng pag-extrusion ng aluminyo at mga pagsasaalang-alang sa haluang metal.
Ang mga kinakailangan sa kulay at sealing ay dapat na tahasang nakasaad. Ang malinaw o natural na mga finish ay nagpapakita ng metal tone, habang ang mga tinina na finish ay kailangang tukuyin ng isang color reference number. Ang pagbubuklod ay karaniwang ginagawa gamit ang mainit na tubig o nickel acetate. Ang isang well-sealed coating ay lumalaban sa paglamlam at nagbibigay ng mas mahusay na corrosion resistance. Para sa mga hard anodized na bahagi, kung minsan ay inaalis ang sealing upang mapanatili ang pinakamataas na tigas, ngunit ito ay isang trade-off na dapat mong talakayin sa supplier.
Panghuli, tukuyin ang kapal ng patong. Karaniwang nangangailangan ng 8 hanggang 15 microns ang mga profile na pampalamuti sa loob. Ang mga panlabas na profile ng arkitektura ay dapat na tinukoy sa 20 hanggang 25 microns. Maaaring mangailangan ng 40 microns o higit pa ang mga bahagi ng heavy-wear. Ang mga figure na ito ay direktang nakakaapekto sa gastos at oras ng pag-lead, kaya maging tumpak.
Kung saan Ang Anodized Finish ay Naghahatid ng Pinakamataas na Halaga
Ang mga anodized finish ay nagbibigay ng pinakamaraming benepisyo kapag ang aluminum profile ay nahaharap sa kumbinasyon ng moisture, mekanikal na pagkasuot, at UV exposure.
Sa mga application ng elevator, ang mga profile ng high-strength anodized na kotse ay tinukoy dahil ang tapusin ay nakatiis sa patuloy na pakikipag-ugnay at madalas na paglilinis. Pinipigilan ng anodized layer ang white oxide staining na madalas na lumilitaw sa hindi ginagamot na aluminyo sa mga mahalumigmig na kapaligiran.
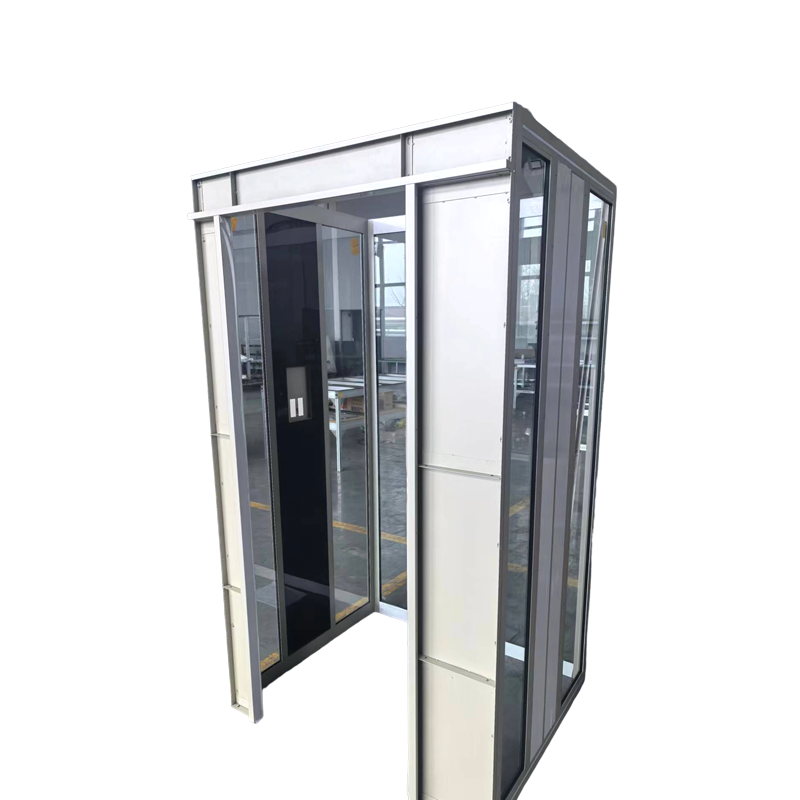
 High-Strength Anodized Aluminum Profile para sa Elevator Cars Ginawa mula sa 6063/6061 alloy na may T5 temper, ang mga profile na ito ay nag-aalok ng structural rigidity at scratch resistance. Pinipigilan ng anodized finish ang paglamlam at binabawasan ang pagpapanatili sa mahalumigmig, mataas na gamit na kapaligiran ng elevator. Tingnan ang Produkto →
Para sa mga heat sink, ang anodizing ay nagsisilbing functional na layunin. Ang layer ng oxide ay electrically insulating, na nagpapahintulot sa heat sink na hawakan ang mga elektronikong bahagi nang walang karagdagang insulation tape. Kasabay nito, ang isang anodized na ibabaw ay nagpapalabas ng init nang mas mahusay kaysa sa hubad na aluminyo, na nagpapabuti sa pangkalahatang pagganap ng thermal.
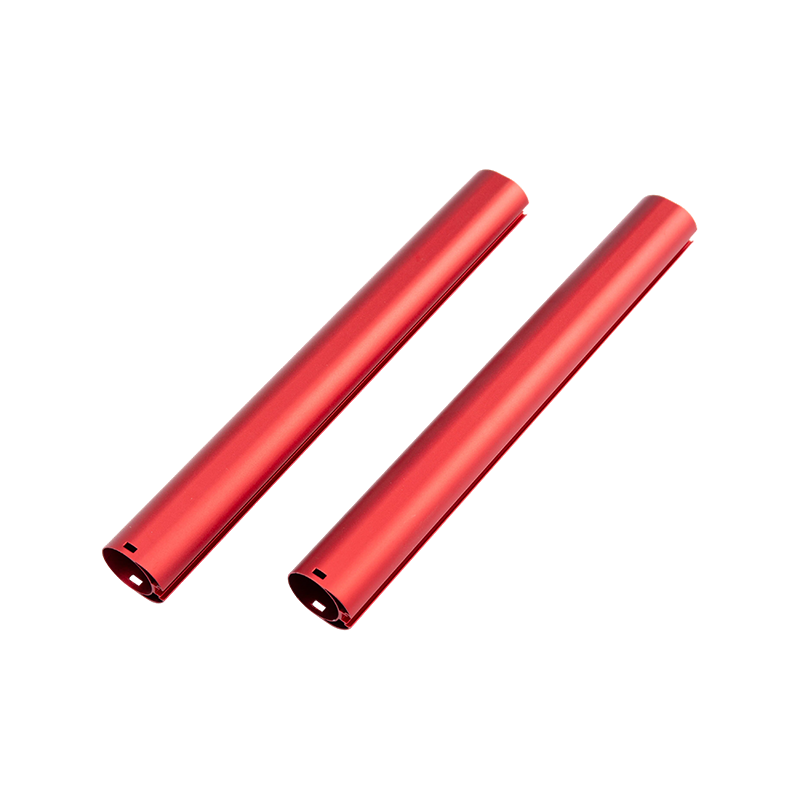
 Anodized Aluminum Extrusions sa Iba't ibang Kulay at Tapos Available sa silver, black, bronze, champagne, at custom na kulay, na may anodizing kapal mula AA10 hanggang AA25. Angkop para sa mga gamit sa kusina at shower enclosure, ang tapusin ay matibay at madaling linisin. Tingnan ang Produkto →
Nakikinabang ang mga profile ng kitchenware at shower enclosure mula sa anodizing sa mga katulad na paraan. Ang finish ay madaling linisin at hindi nabubulok pagkatapos ng paulit-ulit na pagkakalantad sa tubig, mga ahente ng paglilinis, o pagkakadikit ng pagkain. Ang mga may kulay na anodized shower profile ay nananatiling pare-pareho ang hitsura taon-taon dahil ang dye ay naka-embed sa oxide layer sa halip na nakaupo sa isang surface film.
Para sa kitchenware, binabawasan ng matte, high-temperature-resistant anodized surface ang panganib ng pagdikit ng pagkain at pinapadali ang paghuhugas. Ang mga praktikal na bentahe na ito ang dahilan kung bakit karaniwan ang mga anodized finish sa mga produkto kung saan mahalaga ang kalinisan at tibay.
Nakaraang Post
Aluminum Structure para sa Solar Mounting: Isang Praktikal na Gabay sa Materyal at Mga Tip sa Pagpili
Susunod na Post
Mga Kulay ng Aluminum Anodizing: Mga Opsyon, Limitasyon, at Paano Tukoyin ang mga Ito nang Tama
Address
18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, China
Mabilis na Menu
Mag-subscribe sa newslatter
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mga Tagagawa ng Custom na Aluminum Extrusions

