

Anodized Aluminum Extrusions: Mga Uri, Mga Marka ng Kapal, at Alloy na Mga Pagpipilian
Dalawang extrusion run ang umalis sa parehong die sa parehong shift. Ang isa ay bumalik mula sa anodizing line na may pantay na tono ng champagne; ang isa ay bumalik na parang gatas sa isang mukha at mas madilim sa linya ng hinang. Ang anodizer ay kadalasang sinisisi, ngunit ang dahilan ay mas madalas sa itaas ng agos: haluang metal chemistry, rate ng pag-quench, kondisyon ng mamatay, o ang paraan ng pagkakaupo ng mga profile sa rack.
Ang maikling sagot muna: ang anodized aluminum extrusions ay hindi pinahiran ng metal. Kino-convert ng anodizing ang panlabas na balat ng isang profile sa isang aluminum oxide layer na lumago mula sa aluminum mismo, kaya naman ang finish ay lumalaban sa pag-chip, may kulay sa labas, at maaaring kulayan, selyuhan, o patigasin para masuot. Ang pagpapanatiling matatag sa resultang iyon sa mga batch ay depende sa mga desisyong ginawa bago pa makapasok ang mga rack sa tangke.
Ano ang Nagagawa ng Anodizing sa isang Extruded Profile
Sa loob ng tangke, ang extrusion ay nagiging anode sa isang dilute acid electrolyte. Ang direktang kasalukuyang nagtutulak ng oxygen sa ibabaw, kung saan ito ay nagbubuklod sa aluminyo upang bumuo ng aluminum oxide. Ang layer ay lumalaki sa metal pati na rin sa labas mula sa orihinal na ibabaw, kaya ang isang tapos na profile ay sumusukat na mas malaki kaysa sa raw extrusion sa pamamagitan ng isang maliit na bahagi ng kapal ng coating sa bawat mukha. Ang isang 20 micron coating ay maaaring magdagdag ng humigit-kumulang 8 hanggang 10 microns bawat gilid, sapat na mahalaga sa isang press fit o isang sliding joint.
Dalawang detalye ng istruktura ang nagtutulak sa lahat ng iba pa. Ang as-formed oxide ay porous, at ang mga microscopic pores na iyon ay tumatanggap ng organic dye upang makagawa ng champagne, bronze, black, o isang custom na kulay. Ang mga pores pagkatapos ay kailangang sarado. Ang pagse-sealing sa mainit na deionized na tubig, nickel acetate, o isang malamig na nickel-fluoride system ay nakakandado sa tina at nagpapanumbalik ng pagganap ng kaagnasan. Ang hindi magandang sealing ay lalabas sa ibang pagkakataon: ang isang profile na nakapasa sa isang salt spray check sa lab ay maaaring mawalan ng kulay sa loob ng isang season sa labas.
Bakit Nauuna ang Mga Anodized na Profile sa Mga Inilapat na Coating
- Corrosion resistance: ang isang maayos na selyadong layer ng oxide ay chemically stable, at ang anodized na 6063 at 6061 na profile ay regular na pumasa sa ilang daang oras ng neutral salt spray testing.
- Epekto at abrasion: ang oxide ay mas matigas kaysa sa aluminyo sa ilalim nito at integral sa ibabaw, kaya hindi ito maaaring matuklap o matuklap sa isang may ngiping gilid gaya ng magagawa ng isang paint film.
- Katatagan ng kulay: ang tapusin ay hindi organiko at hindi nagiging tisa sa ilalim ng pagkakalantad ng ultraviolet gaya ng ginagawa ng maraming mga organikong coating.
- Dielectric na ibabaw: ang anodic layer ay hindi nagsasagawa ng kuryente, na nababagay sa mga socket housing at iba pang mga de-koryenteng profile kung saan ang ibabaw ay kailangang ihiwalay.
- Pagpapanatili: ang banayad na sabon, maligamgam na tubig, at isang malambot na tela ay nagpapanumbalik sa ibabaw. Walang waxing at walang touch-up.
Dalawang trade-off ang nabibilang sa drawing. Ang anodic oxide ay isang thermal barrier, kaya ang isang heat sink ay dapat magdala lamang ng isang manipis na Type II layer, karaniwang 5 hanggang 10 microns, maliban kung ang ibabaw ay talagang nangangailangan ng wear resistance. Ang hard anodizing sa 40 hanggang 50 microns ay nakakaligtas sa abrasion na mas mahusay ngunit nagdaragdag ng masusukat na thermal resistance at binabawasan ang lakas ng pagkapagod sa matutulis na sulok. Ang pangalawang trade-off ay dimensional: dahil ang layer ay nabubuo sa bawat ibabaw, ang mga hard anodized na bahagi ay nangangailangan ng mapagbigay na pagpapaubaya at kadalasang naka-mask sa mga thread at bores.
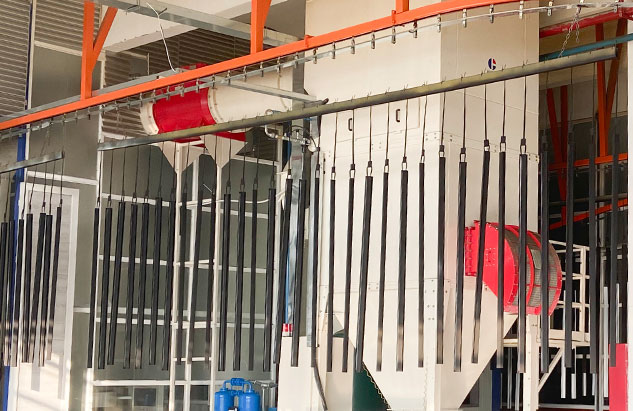 Serbisyo ng Hard Anodizing para sa Mga Bahagi ng Aluminum Alloy Gamitin para sa makapal na wear-resistant na oxide layer, na may kontrol sa proseso, sealing, at mga opsyon sa kapal na angkop sa hinihingi na mga bahagi ng automotive, aerospace, makinarya, at tooling. Tingnan ang Produkto →
Uri I, Uri II, at Uri III: Pagtutugma ng Pagtatalaga sa Tungkulin
Karamihan sa mga pagtutukoy ay tumutukoy sa MIL-A-8625 o isang katumbas na pamantayan, at ang numero ng uri ay nagsasabi sa finisher kung aling electrolyte at hanay ng kapal ang gagana.
| Pagtatalaga | Electrolyte | Karaniwang kapal | Katigasan ng ibabaw | Kung saan magkasya |
|---|---|---|---|---|
| Uri I, chromic acid | Chromic acid | 0.0001 hanggang 0.0007 in (2.5 hanggang 18 microns) | Mababa | Mga manipis na layer sa sensitibong pagkapagod o kumplikadong mga bahagi, na may kaunting pagbabago sa dimensyon |
| Uri II, sulfuric acid | Sulfuric acid | 0.0002 hanggang 0.0010 in (5 hanggang 25 microns) | Katamtaman | Arkitektural, appliance at pangkalahatang paglaban sa kaagnasan, at ang base para sa karamihan ng mga kulay na tinina |
| Uri III, matigas na anodize | Sulfuric acid, mas mababang temperatura | 0.0005 hanggang 0.0045 in (13 hanggang 114 microns), madalas 2 mil | Mataas, humigit-kumulang 400 hanggang 500 HV | Magsuot ng mga ibabaw, mga sliding na bahagi, at mga bahagi na dapat lumalaban sa abrasion |
Nagdagdag ang klase ng pangalawang dimensyon: Ang ibig sabihin ng Class I ay hindi kinulayan, ang ibig sabihin ng Class II ay tinina. Ang mga proyektong arkitektura ay kadalasang nagpapatuloy at sumulat ng AA na pagtatalaga gaya ng AA-M12C22A41 sa purchase order, na nagpapababa sa kapal ng coating kasama ng kulay at gloss sa halip na ipaubaya ang hitsura sa paghuhusga ng finisher.
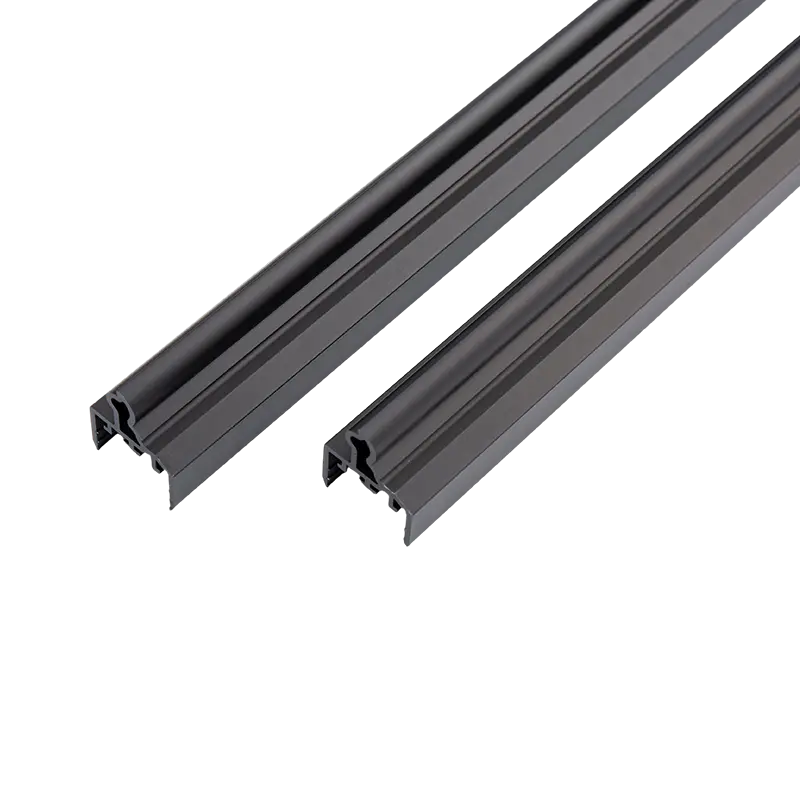
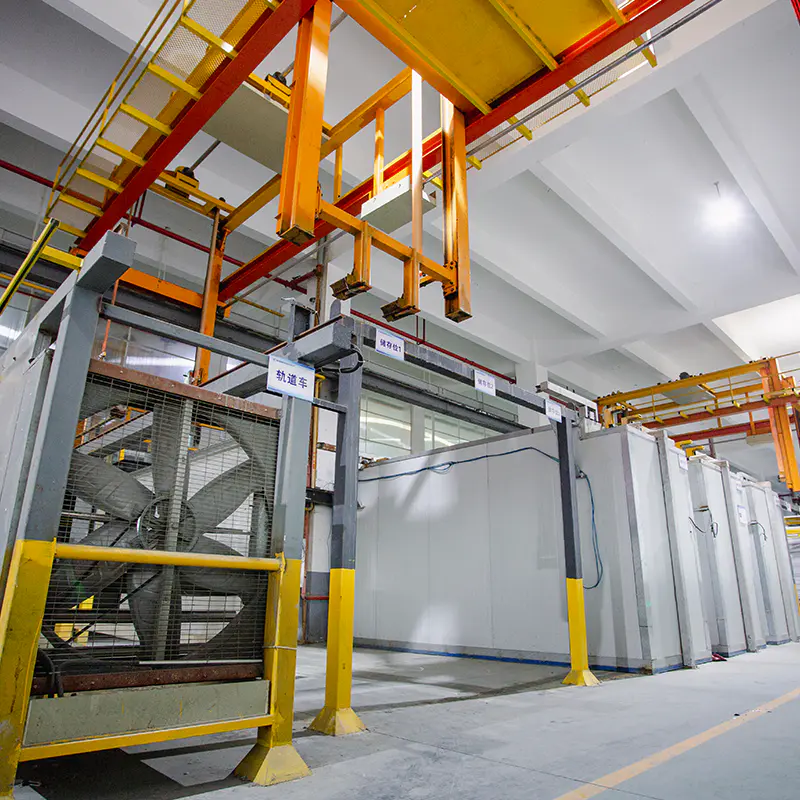 Anodized Aluminum Extrusion Profile na may Mga Opsyon sa Kulay at Kapal Nag-aalok ng silver-white, black, bronze, champagne at pangalawang dye na kulay, maramihang anodizing kapal ng grades, fabrication, at mga application mula sa arkitektura sa electronics. Tingnan ang Produkto →
Itinatakda ng Alloy Choice ang Kulay Bago ang Dye
Pinapalaki ng anodizing ang anumang nasa haluang metal. Ang tanso, bakal, silikon at mangganeso ay nakakaimpluwensya sa tono ng oxide, kaya ang dalawang profile na magkamukha sa press ay makakapagtapos ng dalawang shade sa pagitan.
- Ang 6063 ay ang workhorse extrusion alloy at malinis na kumukuha ng malinaw o tinina na sulfuric anodizing.
- Pinapanatili ng 6463 na mababa ang iron at silicon kaya nag-anodize itong maliwanag sa halip na kulay abo, kaya naman naghahain ito ng pandekorasyon na trim at appliance beads.
- Ang 6061 ay mas malakas at maayos ang mga makina, ngunit ang mga alloying element nito ay nagtutulak sa coating patungo sa mas mainit na kulay abo na naglilimita sa pagtutugma ng kulay.
- Ang mga haluang metal na 7xxx ay mag-anodize ngunit sa pangkalahatan ay magiging madilim, at ang mga haluang metal na may mataas na tanso na 2xxx ay hindi magandang mga kandidato para sa gawaing pampalamuti.
Ang kasaysayan ng proseso ay lumalabas din sa tangke. Ang hindi pantay na pamatay, malamig na mamatay, o mababang temperatura sa labasan ay maaaring mag-iwan ng mga streak at mga linya ng daloy na mananatiling hindi nakikita pagkatapos ng pagpilit at maging halata pagkatapos ng anodizing. Kaya naman ang proseso ng pagpilit at gabay sa pagpili ng haluang metal ay nagkakahalaga ng pagbabasa bago ang isang bagong profile ay sinipi, hindi pagkatapos ng isang batch ay tinanggihan sa anodizing line.
Panatilihin ang Kulay at Kapal sa Mga Batch
Ang pagkakapare-pareho ay proseso ng disiplina sa halip na isang pangako. Tatlong kontrol ang gumagawa ng karamihan sa gawain.
- Isang pisikal na master sample, na nakaimbak malayo sa sikat ng araw at paghawak, na ginagamit upang hatulan ang bawat pagtakbo sa ilalim ng parehong liwanag. Ang isang D65 viewing booth at isang shop window ay hindi sasang-ayon, at ang booth ang mahalaga.
- Isang numeric color tolerance, kadalasang isinusulat bilang limitasyon ng Delta E na napagkasunduan sa pagsulat bago ang unang batch ship.
- Kinokontrol ng dye lot, na may bath chemistry, dye concentration, temperature at immersion time na naitala para sa bawat load para masubaybayan ang deviation sa halip na hulaan.
Ang mga rack mark ay nararapat din sa isang desisyon sa harap. Ang bawat contact point ay nag-iiwan ng hubad na aluminyo, dahil walang kasalukuyang dumadaloy kung saan ang rack ay nakadikit sa profile. Sa mga panel ng kotse ng elevator o mga profile ng shower enclosure, ang mga markang iyon ay dapat na planuhin sa mga nakatagong mukha, sa loob ng pagbabalik, o mga cut-off na dulo. Ang paghahanap ng rack mark sa isang nakikitang mukha pagkatapos ng sealing ay nagkakahalaga ng buong batch.
Kung Saan Tunay na Gumagana ang Anodized Extrusions
Ang mga anodized na profile ay nakakakuha ng kanilang lugar saanman ang hitsura at tibay ay hinuhusgahan nang magkasama.
- Mga profile ng elevator ng kotse at baras: ang mga high-traffic na cab ay nangangailangan ng mga surface na nakakaligtas sa paglilinis ng mga kemikal at patuloy na pakikipag-ugnay sa kamay nang walang scuffing.
- Mga heat sink: Gumagamit ang LED at power electronics housing ng anodized heat sink profile para sa proteksyon ng corrosion na may kinokontrol na thermal penalty.
- Mga heater at vacuum tube: mas pinapaboran ng mataas na temperatura ng serbisyo ang isang matatag na layer ng oxide sa ibabaw ng polymer coating.
- Mga gamit sa kusina: ang mga matte na anodized na profile ay lumalaban sa pagkamot at tinitiis ang mas mataas na temperatura kaysa sa mga alternatibong pininturahan.
- Mga shower enclosure, towel rack at socket: sinasaklaw ng colored anodizing ang mga fixture sa banyo, habang ang precision extrusion ay nagpapanatili sa mga profile ng socket na masikip sa sukat.
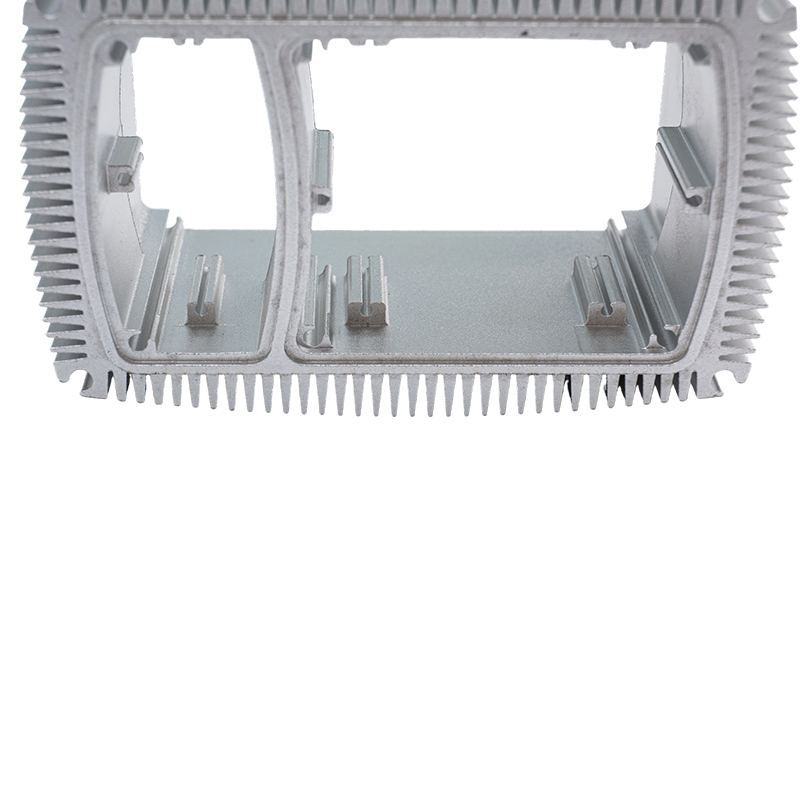 Mataas na Thermal Conductivity Anodized Aluminum Heat Sink Profile Ang listahang ito ay nagpapakita ng anodized aluminum heat sink profile para sa pagtatanong ng mamimili, na may detalye, mga parameter, at mga seksyon ng profile ng kumpanya na susuriin. Tingnan ang Produkto →
Isang Checklist sa Pagbili Bago Ilabas ang Order
- Pangalanan ang haluang metal at init ng ulo, hindi lamang "aluminyo". Ang 6063-T5 at 6061-T6 ay nag-anodize sa iba't ibang kulay at sa makina na naiiba.
- Sabihin ang uri ng anodize, klase at hanay ng kapal ayon sa pamantayan, halimbawa Type II, Class II, 0.0004 hanggang 0.0007 in.
- Mag-attach ng pisikal na master ng kulay at limitasyon ng Delta E sa halip na isang larawan o nakasulat na paglalarawan.
- Magpasya sa pagkakasunud-sunod ng machining. Ang pagputol o pagtapik pagkatapos ng anodizing ay naglalantad ng hubad na metal; Ang masking bago ang anodizing ay nagdaragdag ng gastos ngunit pinapanatili ang isang malinis na hitsura.
- Itakda ang paraan at oras ng pagsubok ng kaagnasan, karaniwang neutral salt spray sa ASTM B117.
- Markahan ang mga lokasyon ng racking at ang maximum na katanggap-tanggap na marka ng contact sa mga kosmetikong mukha, at payagan ang paglaki ng dimensional sa bawat ibabaw ng isinangkot.
Ang isang pagtutukoy na sumasaklaw sa anim na puntong iyon ay nananatili sa isang hindi pagkakaunawaan, dahil ang bawat isa ay maaaring masukat sa halip na pagtalunan.
Nililinis ang Anodized na mga Ibabaw nang Hindi Sinisira ang mga Ito
Ang banayad na sabon sa pinggan, maligamgam na tubig at malambot na tela ay humahawak sa halos lahat ng sitwasyon. Iwasan ang mga alkaline cleaner, ammonia based glass spray, bleach at abrasive pad, dahil inaatake ng malakas na alkali ang selyadong oksido at permanenteng napurol ang finish. Sa labas, banlawan ang asin at alikabok ng konstruksiyon sa halip na kuskusin ito sa ibabaw. Ang mga anodized na profile ay hindi kailanman nangangailangan ng wax, at ang muling pagpipinta ay hindi bahagi ng kanilang gawain sa pagpapanatili.
Ang anodized aluminum extrusions ay pinakamahusay na gumagana kapag ang tapusin ay tinukoy bilang isang engineering requirement sa halip na isang color swatch. Ang haluang metal, uri, kapal, sealing at racking ay nag-iiwan ng mga fingerprint sa huling bahagi, at bawat isa sa kanila ay maaaring isulat sa drawing bago magsimula ang produksyon.
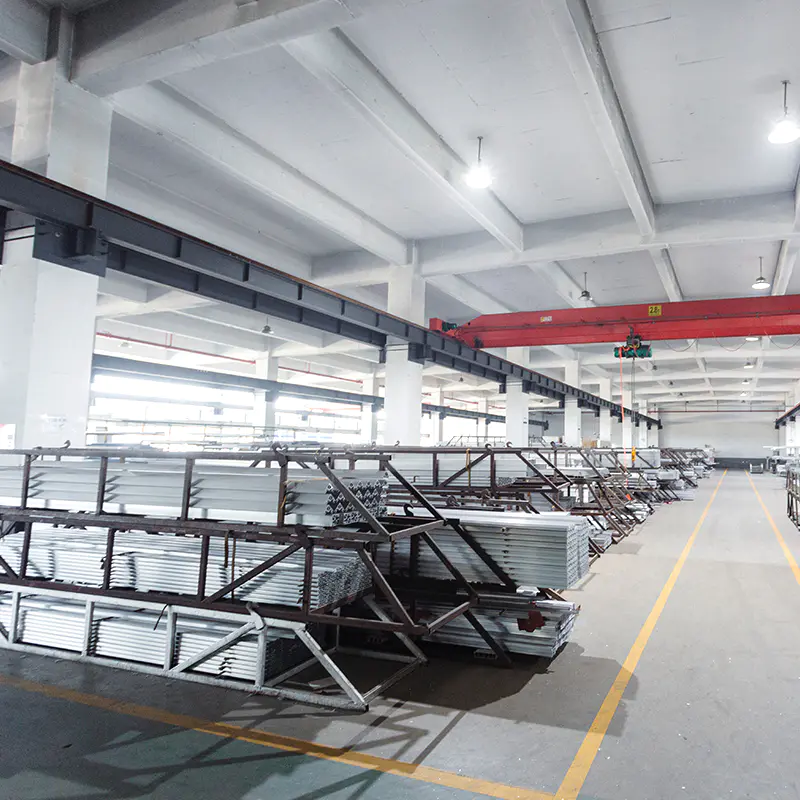
Ang Yindu Aluminum ay nag-extruded at nagtapos ng mga profile ng aluminyo sa Nanxun, Zhejiang mula noong 1985, na nagpapatakbo ng anodizing, hard anodizing, powder coating, PVDF coating at CNC machining sa ilalim ng isang bubong na may kapasidad na humigit-kumulang 10,000 tonelada ng mga profile sa isang taon. Kung ang isang drawing ay nangangailangan na ng isang partikular na haluang metal at anodize na klase, ang susunod na hakbang ay ang pagkumpirma sa pagpilit at pagtatapos ng ruta, at aming hanay ng profile ng aluminyo naglilista ng mga karaniwang hugis na ginagawa namin sa loob ng bahay para sa mga elevator, heater, gamit sa kusina at banyo.
Nakaraang Post
Walang nakaraang artikulo
Susunod na Post
Profile ng Aluminum Window Frame: Alloy, Finish, at Tolerance Guide para sa mga Mamimili
Address
18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang Province, China
Mabilis na Menu
Mag-subscribe sa newslatter
Copyright © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mga Tagagawa ng Custom na Aluminum Extrusions

